Tuburile reformatoare dintr-o instalație cu fier redus direct (DRI) nu sunt tuburi obișnuite cu schimbător de căldură. Ele se află în interiorul unui reformator, unde gazul natural, aburul și ga...
READ MORE
 Acasă / Știri / Știri din industrie / Inginerie pentru încălzitoare: proiectare, metalurgie a tuburilor și livrare EPC
2026-10-09
Un încălzitor cu distilare în vid își poate trece echilibrul de căldură pe hârtie și încă își poate bomba tuburile în decurs de doi ani. Cifra taxei a fost corectă. Ceea ce a eșuat a fost o decizie luată într-o altă disciplină: o limită de flux crescută pentru a economisi suprafața, o distanță între arzătoare redusă pentru a se potrivi cu parcela, un suport de tub mutat pentru a simplifica fabricarea.
Deci iată răspunsul scurt înainte de detaliu. Ingineria pentru un încălzitor este un exercițiu de cuplare, nu un calcul termic. Sarcina de proces, metalurgia bobinei, structura mecanică, controlul arderii și limitele de transport trebuie să se apropie, deoarece cea mai slabă dintre ele stabilește intervalul de întreținere.
Când un încălzitor este cumpărat ca un rating termic cu hardware atașat, decalajele dintre discipline reapar mai târziu ca puncte fierbinți. Trebuie dezvoltate în paralel șase fluxuri de inginerie, fiecare producând informații de care depind celelalte.
| Flux | Livrabile tipice | Modul de eșec dacă este insuficient proiectat |
|---|---|---|
| Proces și proiectare termică | Bilanțul termic, dispunerea bobinei, profilul fluxului, calculele de tiraj și debit | Cocsificare, puncte fierbinți, durată scurtă de viață a bobinei |
| Metalurgia bobinelor și fabricarea tuburilor | Alegerea aliajelor, turnare centrifugă, proceduri de sudare, toleranțe dimensionale | Rupere prin fluaj, carburare, subțierea peretelui |
| Mecanic, structural și refractar | Carcasă, suporturi, rosturi de dilatație, oțel pentru stiva și conducte, proiectare eoliană și seismică | Fisuri, scurgeri, daune provocate de vibrații |
| Combustie și controale | Selectarea și distanțarea arzătorului, raportul aer/combustibil, controlul tirajului și temperaturii, interblocări | Lovirea flăcării, post-ardere, funcționare instabilă |
| Fabricare, inspecție și QA | Sudare, tratament termic post-sudare, NDT, testare hidrostatică, control dimensional | Reluare șantier, pornire întârziată |
| Transport si montaj | Modularizare, puncte de ridicare, transport roll-on/roll-off, secvență de asamblare pe șantier | Module avariate, macarale inactiv, anunț de program |
Secvența contează la fel de mult ca și conținutul: aspectul bobinei alimentează designul mecanic, iar designul mecanic alimentează limitele de transport. În cazul proiectelor împărțite între mai mulți contractori, spațiul dintre aceste fluxuri este locul în care trăiesc problemele.
Datoria dimensionează încălzitorul; fluxul decide cât durează. Fluxul radiant mediu este cifra din fișa de date, dar tubul care se defectează se află mai întâi în zona de flux de vârf, de obicei lângă arzătoare sau la tuburile de scut unde începe secțiunea radiantă.
Buna practică menține raportul vârf-medie între aproximativ 1,3 și 2,0 în funcție de serviciu și menține vârful sub un plafon care este mult mai scăzut pentru serviciile de vid, cocsificare și reziduuri decât pentru fluxurile curate, de mare viteză. Rata de cocsare și deteriorarea prin fluaj cresc ambele brusc odată cu temperatura tubului-metal, astfel încât un mic exces local consumă în liniște ani de lungime.
Viteza de masă este pârghia care scade temperatura peretelui fără a schimba sarcina. Două bobine cu suprafață identică pot rula la temperaturi de perete foarte diferite dacă vitezele lor interne diferă, iar cea mai lentă pare de obicei mai ieftină pe cotație.
Nota noastră despre selecția încălzitoarelor și aplicațiile de inginerie în industria petrochimică acoperă acea logică de selecție mai în profunzime.
Selectarea aliajului este încadrată ca o întrebare de temperatură. Este, de asemenea, o problemă de carburare, coroziune și sudabilitate.
Turnarea centrifugă conferă tuburilor de reformare, fisurare și spirală radiantă o structură de cereale columnară cu o rezistență mai bună la fluaj decât turnarea statică, motiv pentru care domină serviciul la temperatură înaltă. Selecțiile tipice merg de la oțel carbon și 1,25Cr–2,25Cr la temperaturi moderate, până la 9Cr–1Mo pentru hidroprocesare și reformare cu abur, până la clase austenitice, cum ar fi 347H și aliaje modificate cu HP, unde temperaturile metalelor depășesc aproximativ 900 °C.
Detaliile care decid dacă metalurgia supraviețuiește sunt mai puțin vizibile: procedura de sudare și tratamentul termic post-sudare pentru materialul 9Cr, toleranța asupra grosimii și ovalității peretelui și curățarea alezajului. Câteva procente din variația grosimii peretelui modifică atât stresul, cât și transferul de căldură, iar pe tuburile umplute cu catalizator modifică căderea de presiune a întregului reactor.
 Tub personalizat de cracare pentru cuptoare cu serpentină radiantă Tub spiralat radiant de înlocuire pentru cuptoare de cracare la temperatură înaltă; grosimea peretelui, ovalitatea, curățenia alezajului și detaliile de sudură influențează stresul, transferul de căldură și intervalele de oprire. Vizualizare produs →
La o bobină crapată sau radiantă, tubul nu este un accesoriu al încălzitorului. Este componenta care definește intervalul de oprire.
Încălzitoarele de rafinărie arată similar pe desenele de elevație și se comportă foarte diferit în timpul serviciului.
 Încălzitor personalizat pentru ADU și VDU Proiectat pentru distilarea atmosferică și în vid, acest încălzitor cu ardere oferă încălzire uniformă în mai multe zone, eficiență termică ridicată și construcție rezistentă la coroziune pentru preîncălzirea țițeiului de rafinărie. Vizualizare produs →
În fiecare caz, inginerul de proces stabilește anvelopa fluxului și vitezei, iar inginerul mecanic trebuie să livreze o bobină care o menține fără cădere excesivă de presiune.
Încălzitoarele chimice împing aceleași componente mai tare. Cuptoarele de cracare cu etilenă rulează temperaturi de ieșire a bobinei în regiunea de 800–870 °C cu timpi de rezidență scurti, ceea ce înseamnă flux mare, tuburi din aliaje înalte și dispoziții ale arzătorului care mențin un profil de căldură uniform de-a lungul serpentinei. Unitățile de stiren adaugă un supraîncălzitor cu abur, unitățile de dehidrogenare a propanului și de conversie a olefinei necesită căldură de reacție furnizată la un profil controlat, iar reformatorii de hidrogen depind de uniformitatea temperaturii peretelui tubului în întreaga cutie radiantă.
 Cuptor de cracare a etilenei personalizat pentru piroliza hidrocarburilor Pentru producția de etilenă prin cracare cu abur, cu secțiuni radiante și de convecție optimizate și arzătoare avansate pentru căldură precisă și uniformă la temperatură ridicată. Vizualizare produs →
Lecția de inginerie este că uniformitatea fluxului este un produs în sine, demonstrat mai degrabă în etapa de amenajare a arzătorului decât descoperit la punerea în funcțiune.
Odată ce designul termic este fixat, trei întrebări mecanice decid dacă supraviețuiește în funcțiune.
Accesibilitatea aparține acestei liste. Dacă un tub nu poate fi înlocuit fără a tăia un element structural, încălzitorul va costa mai mult peste douăzeci de ani decât a economisit la cumpărare.
Etapa finală de inginerie decide frecvent programul. Secțiunile radiante și modulele de convecție sunt fabricate în atelier, în măsura în care transportul permite, ceea ce mută sudarea, tratamentul termic post-sudare, testarea nedistructivă și testarea hidrostatică într-un mediu controlat în loc de un compus de șantier.
Limitele de transport sunt constrângeri reale de proiectare. O bază de echipamente grele de aproximativ 40.000 m² cu o hală de asamblare de 20.000 m² și o capacitate de ridicare de 150 t stabilește limita superioară a greutății modulului; un debarcader dedicat roll-on/roll-off, de aproximativ 200 m lungime, cu o adâncime de apă de 8 m și estimat pentru mișcări de rulare de 50.000 t, stabilește limita superioară a dimensiunii modulului pentru livrarea peste mări. Aceste numere aparțin analizei de proiectare mecanică, nu unei cotații de transport emise trei luni mai târziu.
Un încălzitor care a trecut testul de performanță poate eșua în primul an, iar cauzele sunt rareori exotice.
Figura 2: Împărțire ilustrativă extrasă din experiența operațională, oferită ca o solicitare de revizuire, mai degrabă decât o afirmație statistică. Reglarea arzătorului, reglarea oxigenului și controlul tirajului reprezintă cea mai mare parte a problemelor timpurii și toate trei sunt activități de punere în funcțiune, mai degrabă decât defecte de proiectare. Deteriorarea tubului ocupă locul al doilea, deoarece aici apar compromisurile anterioare ale fluxului, aliajului și vitezei. Răspunsul practic este un sondaj structurat la punctele fierbinți în primele săptămâni de funcționare, repetat după prima oprire planificată.
Înainte de a elibera o comandă de încălzire pornită, primiți răspunsul la fiecare dintre acestea în scris, mai degrabă decât în note de întâlnire.
Nu. Datoria stabilește cât de multă căldură este transferată; fluxul și aria suprafeței decid dimensiunea cutiei. Acceptarea unui flux mai mare reduce suprafața și costul în avans și, în mod normal, scurtează perioada dintre decocsare sau înlocuirea tubului.
Ori de câte ori procesul poate depune material pe peretele tubului, ca în distilare în vid, servicii de cocsare și reziduuri, sau când temperatura de ieșire este aproape de limita de fluaj a aliajului. Curele curate, de mare viteză, tolerează vârfuri mai mari.
Destul că dezechilibrul normal al fluxului, o schimbare a arzătorului și o variație modestă de alimentare nu pot împinge temperatura tubului-metal peste valoarea de proiectare. Pe un tub din aliaj turnat, marja măsurată în zeci de grade nu este conservatoare.
Profile de flux, calcule de viteză, documentație privind aliajele și sudarea, înregistrările de inspecție și un plan de transport verificat în raport cu limitele reale de ridicare și transport.
Ingineria pentru un încălzitor alimentat nu este un calcul repetat la scară mai mare. Este un lanț de decizii în care răspunsurile termice, metalurgice, mecanice și logistice trebuie să fie de acord înainte de a începe fabricarea și unde cea mai ieftină opțiune pe orice verigă tinde să reapară mai târziu ca cost de operare.
Dacă specificați un încălzitor nou, o înlocuire a bobinei sau o renovare, trimiteți echipei noastre de ingineri sarcina, serviciul și ruta de transport , iar noi vă vom spune ce link este probabil să vă guverneze proiectul.
Tuburile reformatoare dintr-o instalație cu fier redus direct (DRI) nu sunt tuburi obișnuite cu schimbător de căldură. Ele se află în interiorul unui reformator, unde gazul natural, aburul și ga...
READ MOREO bobină radiantă care se defectează în luna 18 în loc de anul cinci face mai mult decât întrerupe producția de etilenă. Forțează o oprire neplanificată, o ridicare a macaralei și o reevaluare a...
READ MORESecțiunea de convecție a unui încălzitor este locul în care se câștigă sau se pierde eficiența termică. Gazele de ardere părăsesc secțiunea radiantă la 400–650 °C, transportând până la 35% d...
READ MOREDupă trei ani pe o unitate de cocsificare întârziată, temperatura de ieșire a gazelor de ardere a unui încălzitor a scăzut de la 180 °C la 246 °C. Arzătoarele au fost reglate și tuburile radiant...
READ MORE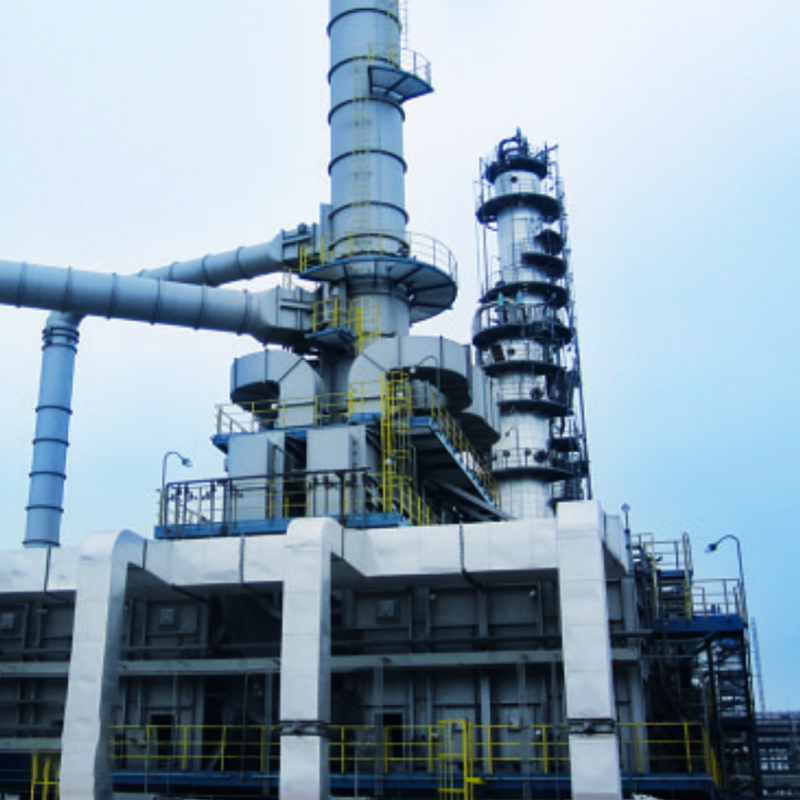
Încălzitorul nostru pentru unitatea de spargere a viscozității este proiectat pentru încălzirea eficientă a materiilor prime de hidrocarburi grele în procesele de reducere a vâscozității și de fisu...
See Details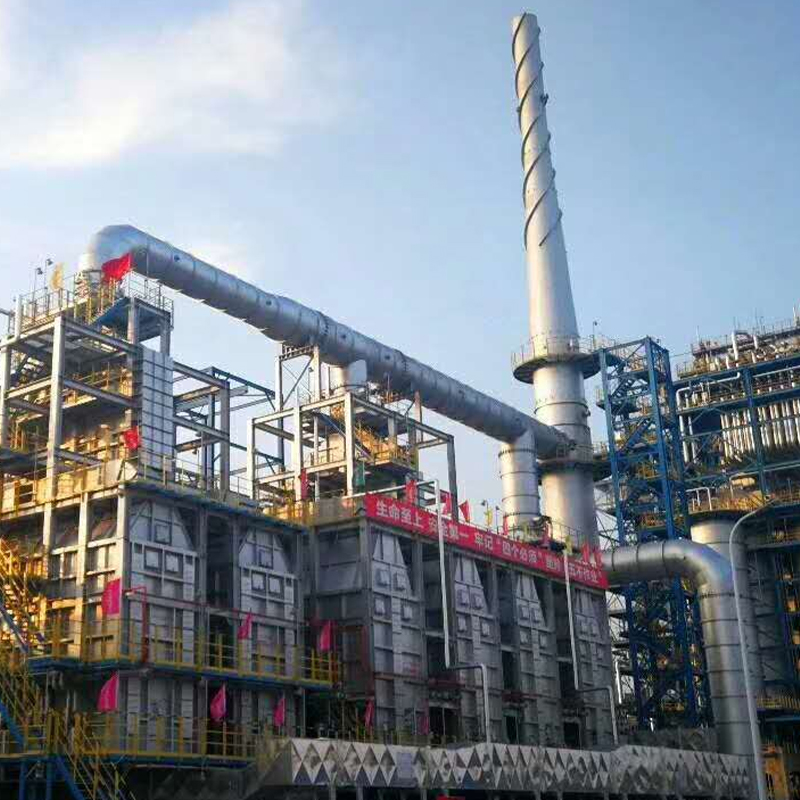
Încălzitorul nostru de hidrocracare cu reziduuri este proiectat pentru încălzirea eficientă în procesele de hidrofinare a petrolului greu. Oferă control precis al temperaturii, încălzire uniformă ș...
See Details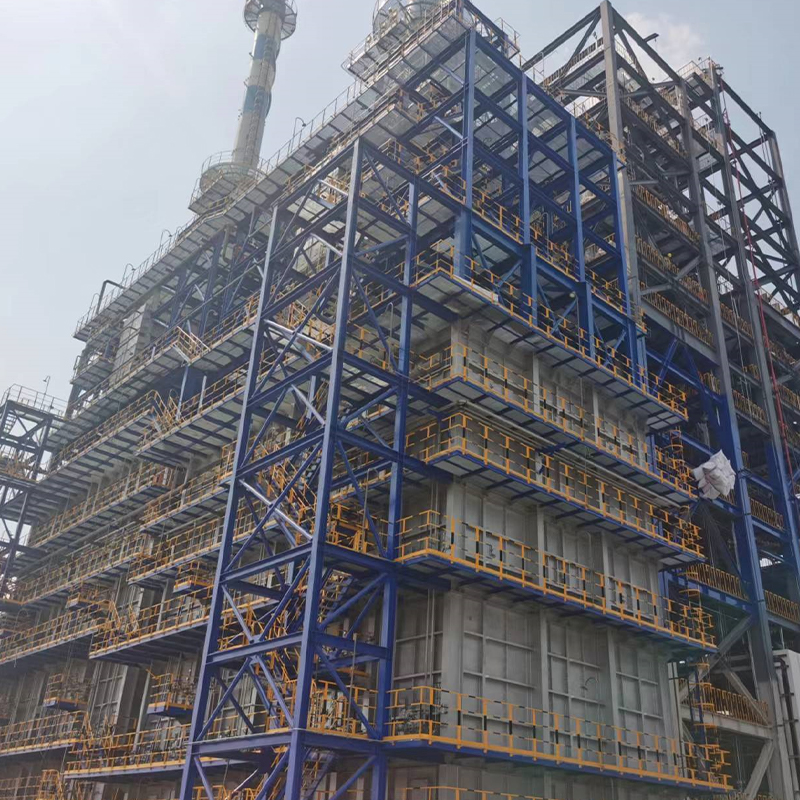
Cuptorul de dehidrogenare cu propan (PDH Furnace) este special conceput pentru a furniza căldură stabilă, la temperatură înaltă, pentru procesele de dehidrogenare a propanului din fabricile petroch...
See Details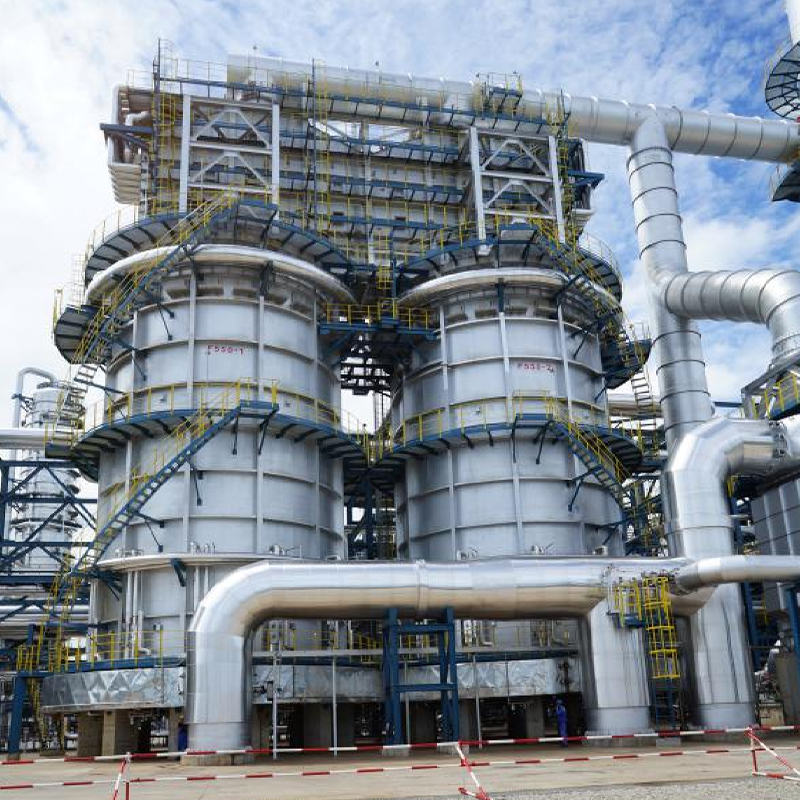
Încălzitorul nostru cu hidrocracare este proiectat pentru încălzirea de înaltă performanță în unitățile de hidrocracare, un proces critic în rafinarea modernă a petrolului. Oferă un control precis ...
See Details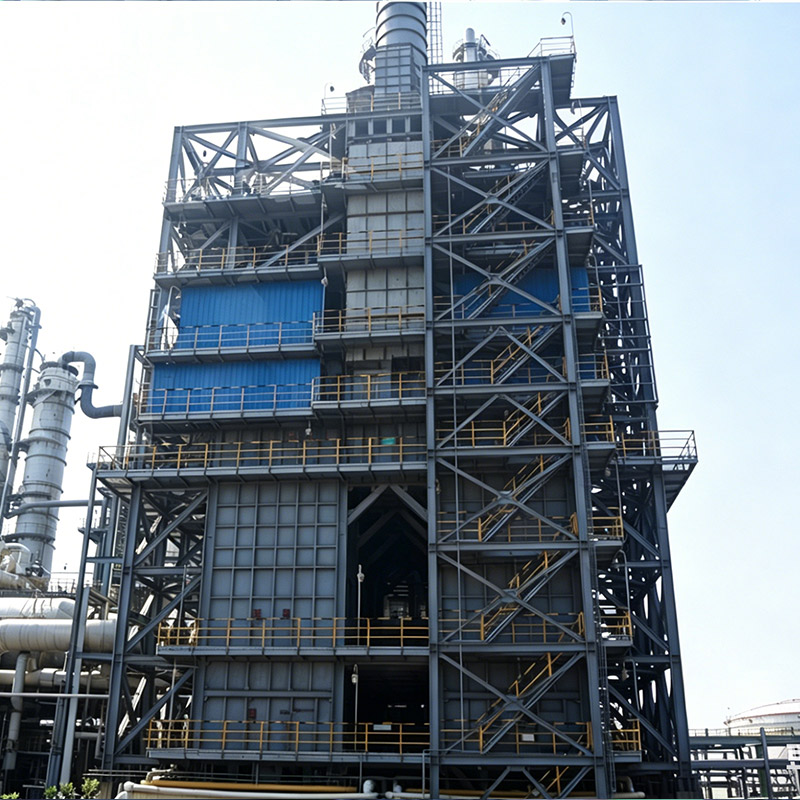
Supraîncălzitoarele cu abur cu stiren sunt sisteme critice de cuptoare în instalațiile de dehidrogenare a etilbenzenului care încălzesc aburul la temperaturi ridicate, adesea peste 800°C, pentru a ...
See Details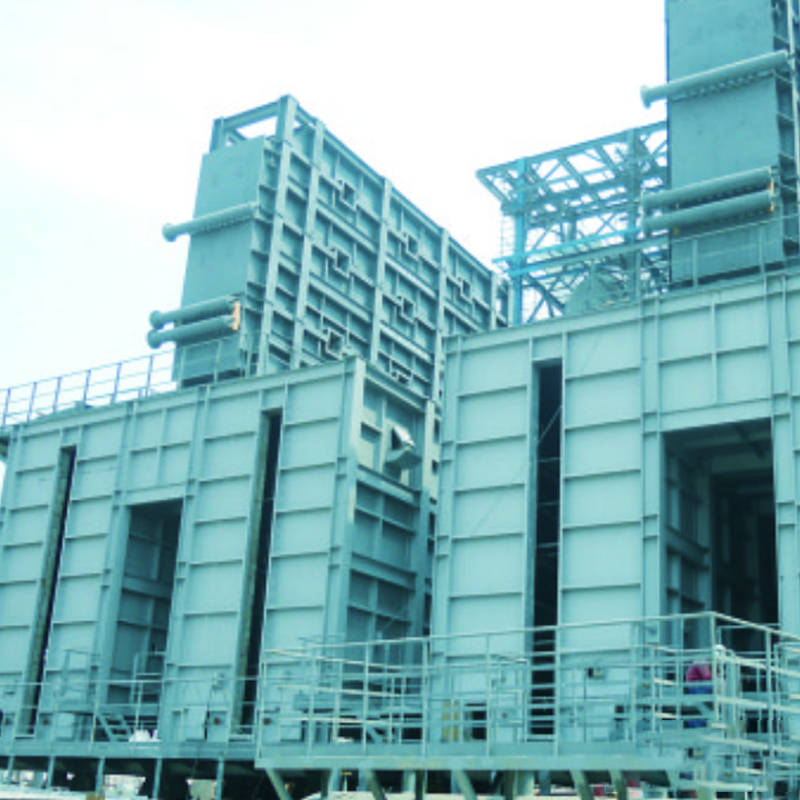
Încălzitorul nostru de cocsare întârziată este proiectat special pentru încălzirea eficientă a reziduurilor grele din unitățile de cocsare întârziată. Oferind o încălzire precisă și uniformă la tem...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresa
No.20, Fuyang Road, orașul Jingjiang, provincia Jiangsu, China
Media